Slovenski
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Ste v zadregi glede protikorozijske zaščite jeklenih konstrukcij? Standardne možnosti in smernice za izbiro
Jeklena konstrukcijaprotikorozijska zaščita je ključnega pomena za podaljšanje življenjske dobe zgradb. Sheme zaščite pred korozijo se razlikujejo glede na različna naravna in delovna okolja. Izvedena bo obsežna ocena priprave površine in protikorozijskih ukrepov za zmanjšanje začetnih stroškov gradnje in podaljšanje življenjske dobe stavbe.
Vse vrste zgradb so podvržene vplivu korozivnih okolij, ki jih glede na pogoje delovanja razvrščamo v različne korozijske kategorije.
|
Kategorija korozije |
Tipično okolje |
|
C2 (nizka) |
Suhi notranji prostori, neogrevana skladišča |
|
C3 (srednje) |
Mestne industrijske cone, splošne tovarne |
|
C4 (visoka) |
Kemične tovarne, obalna industrijska območja |
|
C5 (zelo visoko) |
Industrijska območja z visoko vlažnostjo, obalna območja na morju |
Za obvladovanje različnih jedkih okolij je treba izbrati različne protikorozijske sheme. Ne glede na to, katera rešitev je sprejeta, priprava površine postavlja temelj protikorozijske zaščite in določa, ali lahko zaščitni premaz deluje tako, kot je načrtovano. Na splošno se peskanje ali peskanje uporablja za odstranjevanje rje v delavnicah za jeklene konstrukcije z najmanjšo stopnjo čistosti Sa2,5, kar je opredeljeno kot zelo temeljito peskanje. Poleg tega je treba upoštevati prvotno stopnjo rjavenja jeklenih podlag. Surovine, ki tudi po površinski obdelavi ne morejo izpolnjevati zahtevanega standarda, je treba zamenjati ali zavreči.
|
Dimenzija |
Peskanje |
Peskanje |
Pekanje s peskanjem |
|
Načelo delovanja |
Metoda mehanske moči |
Pnevmatska močna metoda |
Pnevmatska močna metoda |
|
Učinkovitost |
visoko |
Relativno nizko |
Nižje kot pri peskanju |
|
Stroški |
Visoka začetna naložba, nizki dolgoročni stroški |
Nizki začetni stroški, visoki stroški dela |
Med peskanjem in peskanjem |
|
Okoljska uspešnost |
Deluje v zaprtem prostoru |
Nagnjen k velikemu nastajanju prahu |
Bolje kot peskanje |
|
Prilagodljivost |
Slepe pege obstajajo |
Primerno za kompleksne komponente |
Primerno za majhne kompleksne komponente |
|
Scenariji uporabe |
Predobdelava obdelovanca |
Končane komponente |
Površinska krepitev, majhne kompleksne komponente |
Po končani pripravi površine je naslednji korak izbira protikorozijskega sistema. Barvanje z brizganjem in vroče cinkanje sta glavni rešitvi. Poleg tega je v praktičnih projektih široko uporabljenih več dokazanih zrelih protikorozijskih metod:
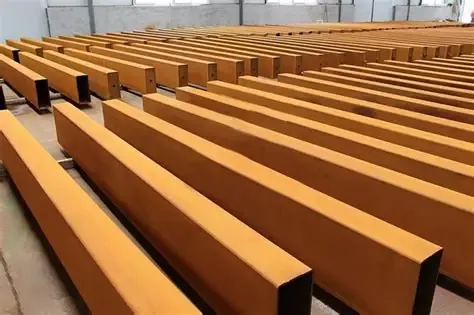
(1) Jeklo, odporno na vremenske vplive, v bistvu rešuje vprašanja korozije, ki veljajo za delno zunanjo uporabojeklene konstrukcije, vendar s pomanjkljivostmi visokih stroškov in slabega videza.
(2) Toplotno brizganje (brizganje aluminija / brizganje cinka) zagotavlja zmogljivost, ki je enakovredna vročemu cinkanju, in ima boljšo prilagodljivost dimenzijam komponent, kar je idealno za posebne jeklene dele in močno korozivna okolja.
(3) Katodna zaščita temelji na elektrokemičnih protikorozijskih načelih, ki se večinoma uporabljajo za jeklene konstrukcije, potopljene pod vodo ali zakopane pod zemljo. Inovativni kompozitni zaščitni sistemi služijo kot alternativne možnosti poleg običajnih rešitev, kot so integrirani protikorozijski in ognjevarni premazi ter grafenski protikorozijski premazi za težke obremenitve.
Sistem večplastnega pršilnega premaza
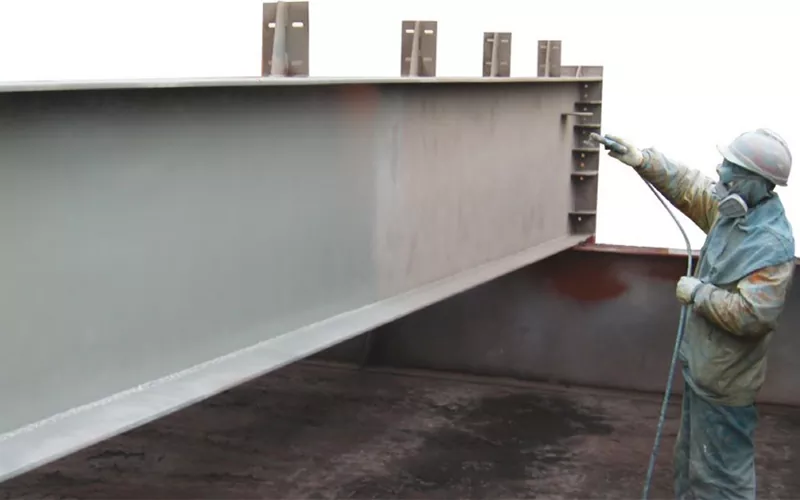
Protikorozijski sistem za nanašanje pršilnih premazov za jeklene konstrukcije gradi večslojne zaščitne premaze na površinah sestavnih delov z različnimi funkcijami, ki so v glavnem razdeljene na tri plasti: temeljni premaz, vmesni premaz in zaključni premaz. Temeljni premaz služi za oprijem in zaščito pred rjo. Običajno se uporablja epoksi temeljni premaz, bogat s cinkom, z vsebnostjo cinka najmanj 70 %. Anorganski temeljni premaz, bogat s cinkom, je alternativa, vendar debelina njegovega suhega filma zahteva strog nadzor. Za vmesni sloj se nanese vmesni premaz iz epoksidne sljude in železovega oksida, kot končni premaz pa se uporabi alifatski poliuretanski zaključni premaz ali fluoroogljični zaključni premaz. Vsi postopki pršilnega sistema morajo biti zaključeni v isti tovarni, da se zagotovi stabilna izdelava in zanesljiva protikorozijska učinkovitost.
Cinkanje
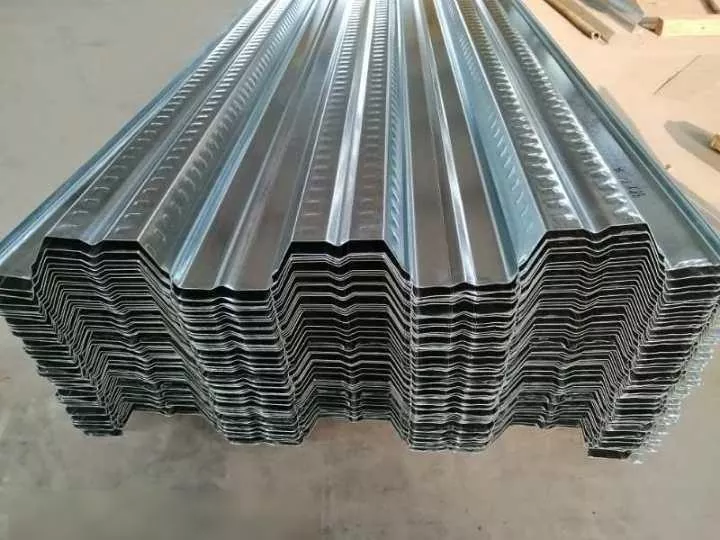
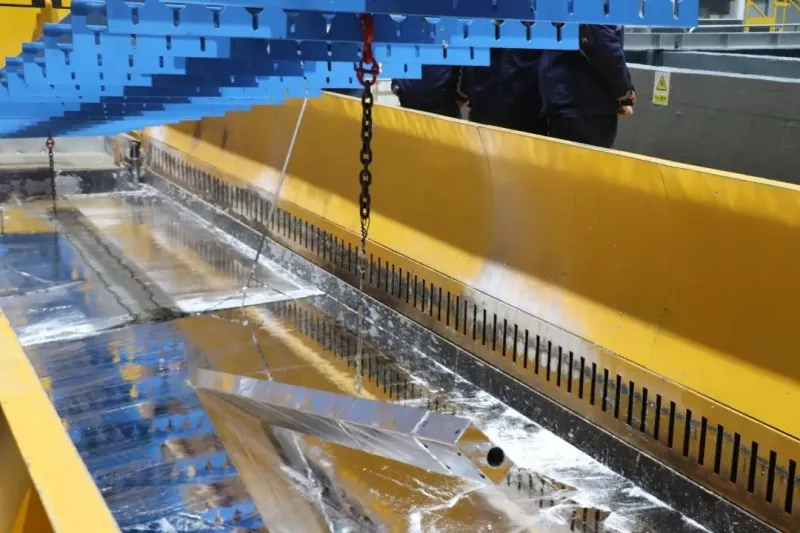
Cinkanje delimo na vroče cinkanje in elektro cinkanje (navadno cinkanje). Vroče cinkanje (polno ime: vroče cinkanje) tvori zaščitno cinkovo prevleko s potopitvijo jekla v staljeno cinkovo kopel. Ima debelo plast cinka v razponu od 65 μm do 200 μm. Z izjemno odpornostjo proti koroziji, dolgo življenjsko dobo, trdnim oprijemom in enostavnim postopkom ima pomanjkljivost povprečnega videza in je primeren za velike strukturne komponente. Elektrogalvanizacija nanese cinkovo prevleko na principu elektrolize. Njegova plast cinka je relativno tanka, običajno 20 μm do 30 μm. Ponaša se z dobrim dekorativnim učinkom, a hkrati z zapletenim proizvodnim procesom, ki je uporaben za majhne natančne dele ali konstrukcije, ki zahtevajo rahlo protikorozijsko zaščito.
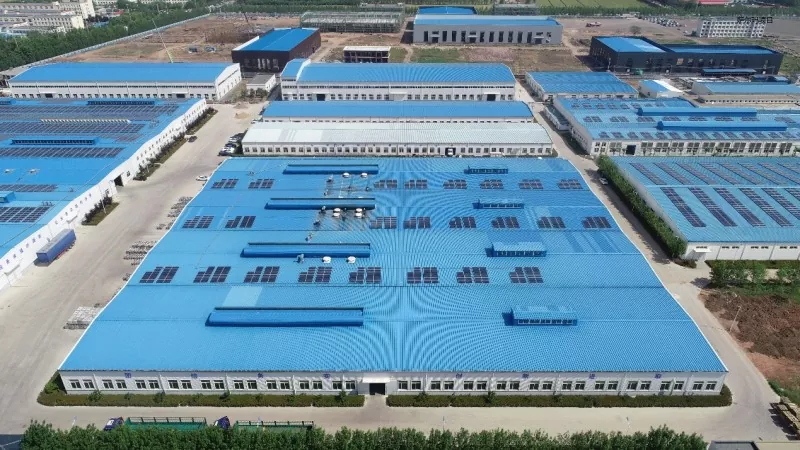
Zaščita pred korozijo zadelavnice za jeklene konstrukcijese začne s potrditvijo korozijske kategorije delovnega okolja, dokončanjem kvalificirane priprave površine in izbiro ustrezne protikorozijske rešitve. Kot profesionalni proizvajalec jeklenih konstrukcij EHSS poglobljeno obvlada vse protikorozijske postopke in vam lahko pomaga pri izbiri stroškovno varčnih in visoko učinkovitih sistemov za zaščito pred korozijo.
Povezane novice
- Kako izbrati ustrezno velikost za konstrukcijo konjskega hleva z jeklenim okvirjem?
- Montaža jeklene konstrukcije na kraju samem + potek dela celostne gradnje dvižne naprave + ključni vidiki
- Zakaj izbrati dvoslojno montažno hišo z jeklenim okvirjem za sodobno življenje?
- Devet ključnih točk za načrtovanje in gradnjo tovarniških zgradb jeklenih konstrukcij
- Kako lahko izgradnja kokošnjaka z jekleno konstrukcijo izboljša upravljanje perutninskih farm?
- Industrijske zgradbe v slogu "lokomotive": naj bo 3-nadstropna pisarna jeklena ali betonska?
Pusti mi sporočilo