Slovenski
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analiza tehnologije izdelave jeklenih konstrukcij
Ⅰ. Pregled
Izdelava jeklenih konstrukcijje postopek pretvorbe projektnih risb v fizične strukturne komponente. Njegovo jedro je obdelava jeklenih materialov v kvalificirane jeklene konstrukcijske elemente v skladu z zahtevami zasnove s postopki tovarniške proizvodnje, pri čemer se lastnosti preseka jekla v bistvu ne spremenijo.
Tehnologija izdelave jeklenih konstrukcij je na splošno podobna tehnologiji izdelave strojne opreme. Glede na to, da se izdelki iz jeklenih konstrukcij na koncu sestavijo na gradbiščih, dajejo njegovi procesi večji poudarek natančnemu nadzoru in preprečevanju deformacij.
Ⅱ. Diagram poteka proizvodnje jeklenih konstrukcij
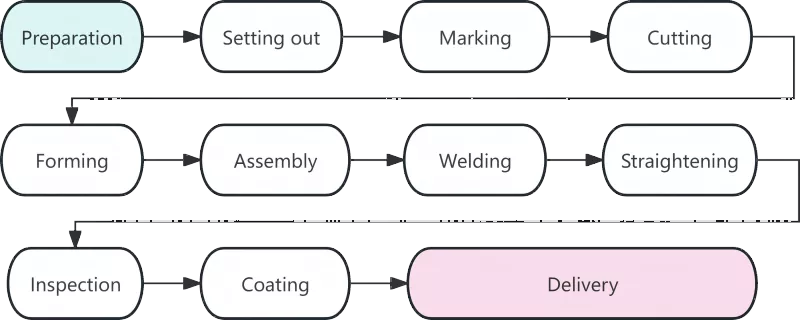
Ⅲ. Podrobna analiza vsakega delovnega postopka
|
Proces |
Opis |
|
Priprava materiala |
Priprava materiala pomeni začetek izdelave jeklene konstrukcije, njegova kakovost pa neposredno vpliva na vse nadaljnje delovne postopke. Glavne naloge na tej stopnji vključujejo prevzem materiala, ravnanje in čiščenje površine. Ko jekleni materiali prispejo v tovarno, se njihovi materialni certifikati preverijo glede na dejanske izdelke. Ponovni pregled kemične sestave in mehanskih lastnosti se izvede za jekla, ki se uporabljajo v glavnih strukturnih komponentah. Deformirana jekla, ki nastanejo med transportom, je treba poravnati z valjčnimi ravnalniki ali hidravličnimi dvigalkami. Izkušnje kažejo, da je približno 80 % dimenzijskih napak pri rezanju posledica neporavnanih surovin. |
|
Podstrešje |
Lofting je prvi kritični korak za natančno kontrolo pri izdelavi jeklenih konstrukcij. Na namenskih platformah ali razporeditvenih tabelah tehniki narišejo spoje in obrise komponent v polnem merilu v razmerju 1:1 v skladu z načrtovalskimi risbami, da določijo oblike delov. Poleg preverjanja dimenzij na risbi je treba rezervirati dodatek za krčenje pri varjenju, kot to zahtevajo ustrezni postopki. Na splošno je treba za vsak sočelni zvar predvideti dodatek od 1 do 1,5 milimetra. |
|
Označevanje |
Znano tudi kot črtanje, se označevanje nanaša na postopek uporabe šablon za označevanje položajev lukenj in linij obdelave za obrise komponent na jeklenih ploščah in profilih. Upošteva se načelo "najprej veliki deli, kasneje majhni deli", da bi povečali stopnjo izkoriščenosti materiala. Z optimizirano postavitvijo lahko skupna stopnja izkoriščenosti materiala doseže več kot 85 %, po optimizaciji gnezdenja pa lahko celo preseže 92 %. |
|
Rezanje |
Razrez je postopek ločevanja surovin na posamezne dele po označenih črtah. Glavne metode rezanja vključujejo rezanje s plinom, rezanje s plazmo in lasersko rezanje. Razširjena uporaba tehnologije rezanja z numeričnim krmiljenjem je izboljšala natančnost in učinkovitost izdelave jeklenih konstrukcij. Nekatere rezane površine so primerne za direktno varjenje brez sekundarne obdelave robov. |
|
Oblikovanje |
Nelinearne komponente, kot so ukrivljeni nosilci in upognjene cevi, se oblikujejo s hladnim ali vročim upogibanjem. Hladno upogibanje se izvaja pri sobni temperaturi in se uporablja za običajne ukrivljene komponente. Za vroče upogibanje se jekla pred upogibanjem segrejejo na 900-1100 °C, kar velja za debele plošče ali komponente z majhnimi upogibnimi radiji. |
|
Montaža |
Montaža pomeni združevanje obdelanih delov, kot zahtevajo risbe, in njihovo začasno pritrditev z varjenjem. Standardni postopek montaže je sledeč: Brusite spojne šive prirobničnih plošč → Odstranite robove na ploščah za montažo → Dosezite natančno pozicioniranje s strojem za montažo → Popolna montaža enostranskega jekla T-prereza → Obrnite sklop in dokončajte celotno oblikovanje. |
|
Varjenje |
Varjenje je temeljni postopek pri izdelavi jeklenih konstrukcij z visokimi tehničnimi zahtevami in strogim nadzorom kakovosti. Običajno uporabljene metode varjenja vključujejo avtomatsko obločno varjenje pod praškom, varjenje v zaščiti s plinom CO₂ in obločno varjenje v oklopu. |
|
Ravnanje |
Toplotna napetost, ki nastane med varjenjem, bo povzročila deformacijo komponente, ki jo je treba odpraviti z ravnanjem, da se obnovi prvotna geometrijska oblika. Običajne metode ravnanja vključujejo mehansko ravnanje, plamensko ravnanje in kombinirano ravnanje. Ogrevanje na isti poziciji se ne sme izvajati več kot trikrat, pregrevanje pa je strogo prepovedano. |
|
Inšpekcija |
Inšpekcija skozi celoten proizvodni proces služi kot ključno jamstvo za kakovost izdelka. Postopni pregled v glavnem zajema pregled surovin, pregled med postopkom in pregled po varjenju. Usodne napake, kot so razpoke in nepopolno zlitje, niso dovoljene znotraj zvarov. |
|
Premaz |
Premaz zagotavlja protikorozijsko in požarno zaščito jeklenih konstrukcij. Standardni premazni sistem je sestavljen iz treh slojev: s cinkom bogatega epoksidnega temeljnega premaza, epoksi sljudnega železovega vmesnega premaza in poliuretanskega ali fluoroogljikovega zaključnega premaza. Ognjevarni premaz nanesemo v več tankih slojih. Temperatura okolja za premazovanje ne sme biti nižja od 5 °C, relativna vlažnost ne sme presegati 85 %, površinska temperatura jekla pa mora biti vsaj 3 °C višja od rosišča. |
|
Dostava iz tovarne |
Dostava je zadnji korak izdelave jeklene konstrukcije. Komponentam, ki prestanejo končni pregled, bodo dodeljene edinstvene serijske številke in oznake. Komponente je treba združiti v skupine glede na zaporedje namestitve. Med komponente je treba namestiti lesene kocke ali gumijasta tesnila, da preprečite praske na prevleki. |
IV. Trendi razvoja sodobne tehnologije izdelave jeklenih konstrukcij
Moderna jeklena konstrukcijaproizvodnja je vedno bolj inteligentna in mehanizirana za izboljšanje proizvodne natančnosti in učinkovitosti. Tehnologija numeričnega krmiljenja, avtomatsko varjenje, aplikacija BIM in virtualna simulacija za predmontažo predstavljajo prihodnje razvojne trende industrije.
Proizvodnja jeklenih konstrukcij je celovit sistem, ki vključuje tesno povezane procese, visoke zahteve glede natančnosti in strog nadzor kakovosti. Vsak postopek od postavitve do premaza neposredno vpliva na kakovost končnih izdelkov. S široko uporabo inteligentnih tehnologij bodo sprejeti strožji standardi za jeklene konstrukcije, kar bo vodilo k nadaljnjemu izboljšanju kakovosti izdelkov.
Povezane novice
- Kako izbrati ustrezno velikost za konstrukcijo konjskega hleva z jeklenim okvirjem?
- Montaža jeklene konstrukcije na kraju samem + potek dela celostne gradnje dvižne naprave + ključni vidiki
- Zakaj izbrati dvoslojno montažno hišo z jeklenim okvirjem za sodobno življenje?
- Devet ključnih točk za načrtovanje in gradnjo tovarniških zgradb jeklenih konstrukcij
- Kako lahko izgradnja kokošnjaka z jekleno konstrukcijo izboljša upravljanje perutninskih farm?
- Industrijske zgradbe v slogu "lokomotive": naj bo 3-nadstropna pisarna jeklena ali betonska?
Pusti mi sporočilo