Slovenski
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Application Achievements
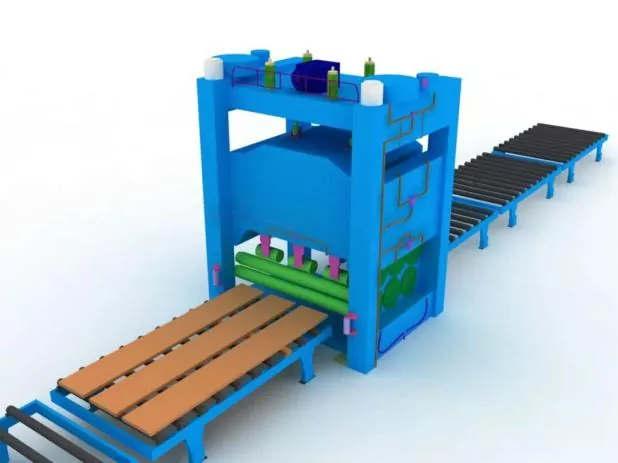
I. Splošna tlorisna risba
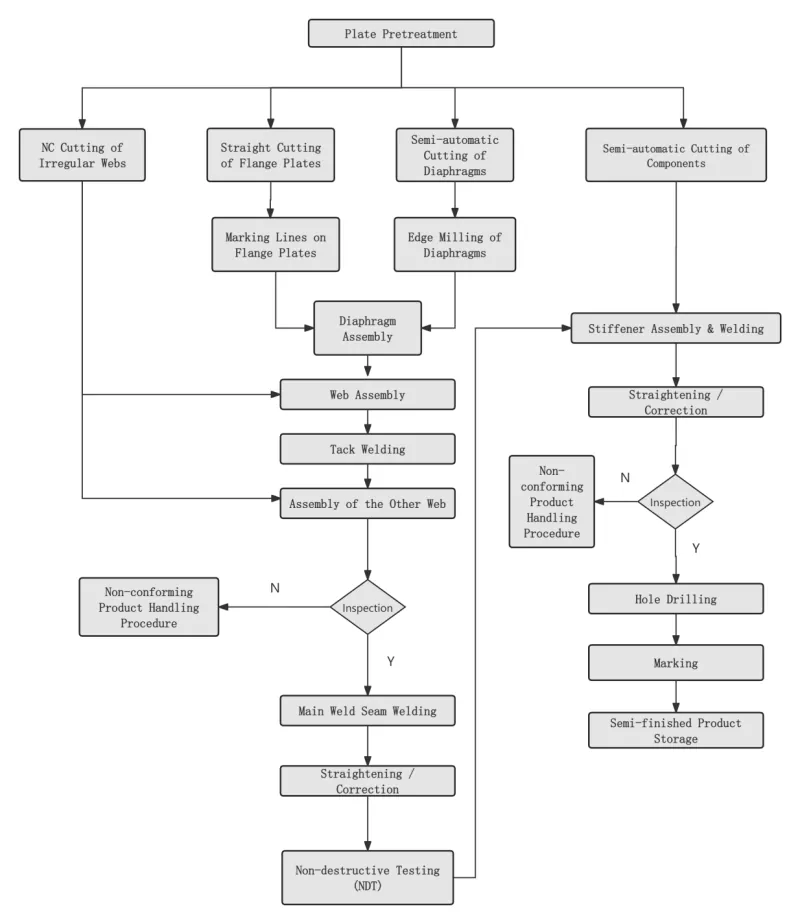
Ⅱ. Ključni proces
|
1. korak Predobdelava površine jeklene plošče |
Izvedeno v skladu z zasnovo ali zahtevami postopka pred zarezovanjem jeklene plošče. |
|
|
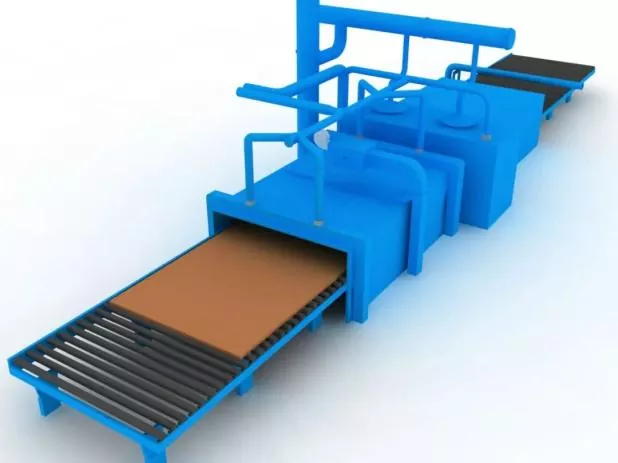
2. korak Ravnanje jeklene plošče |
Celotno ravnanje je treba izvesti po predobdelavi jeklene plošče, da se zagotovi natančnost rezanja in razbremeni notranja zaostala napetost jeklene plošče. |
|
|
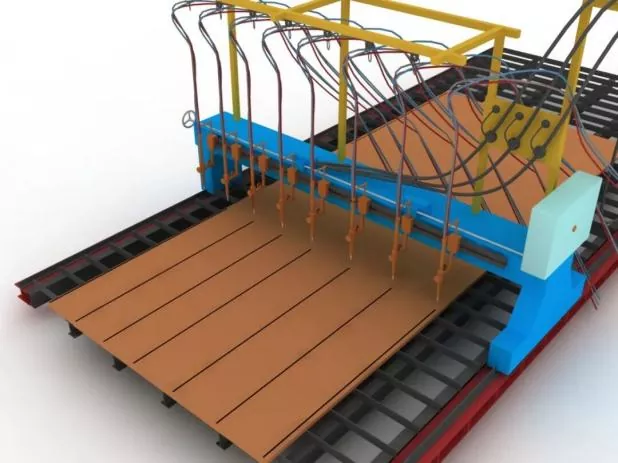
3. korak Rezanje in brušenje delov |
Pred rezanjem nastavite rezalni stroj, potrdite model šobe in preverite stabilnost zračnega tlaka. |
|
|
Med rezanjem najprej segrejte rezalni šiv jeklene plošče in strogo nadzorujte hitrost rezanja. |
||
|
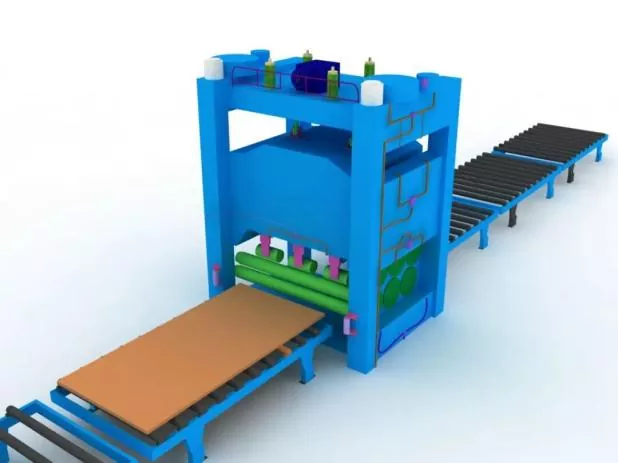
Korak 4 Sekundarno ravnanje delov |
Izvedeno po zarezovanju jeklenih plošč, da se zagotovi natančnost montaže in zmanjša notranja zaostala napetost jeklenih plošč. |
|
|
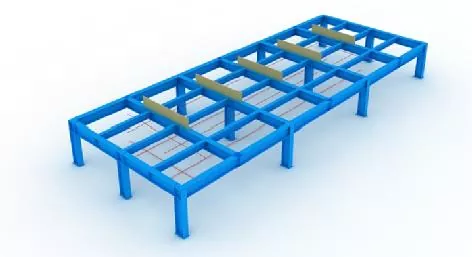
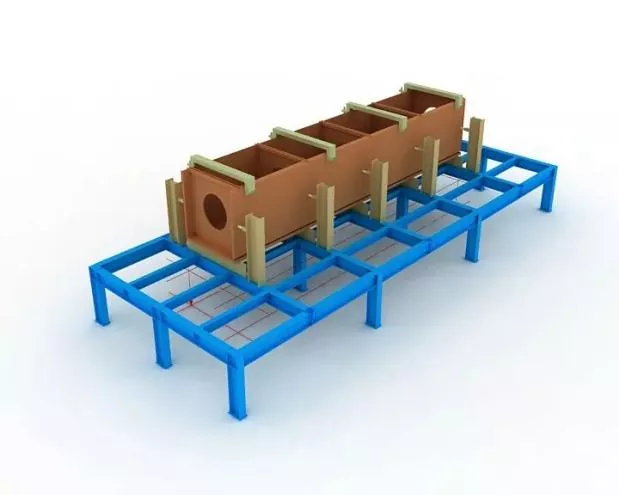
Korak 5 Nastavitev vbodov in linij postavitve |
Pred montažo je treba najprej nastaviti postavitvene linije in šablone. |
|
|
Med namestitvijo šablone je treba zagotoviti vodoravni nivo zgornje odprtine ter zadostno togost in trdnost. |
||
|
Vse šablone in postavitvene vrvice je mogoče dati v uporabo šele, ko jih pregleda in odobri pooblaščeno osebje. |
||
|
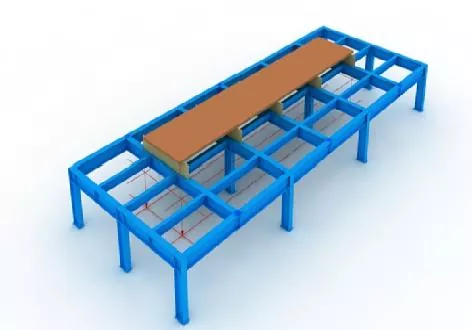
6. korak Postavitev spodnje plošče |
Natančno pozicioniran z nagibom in razporednimi linijami. |
|
|
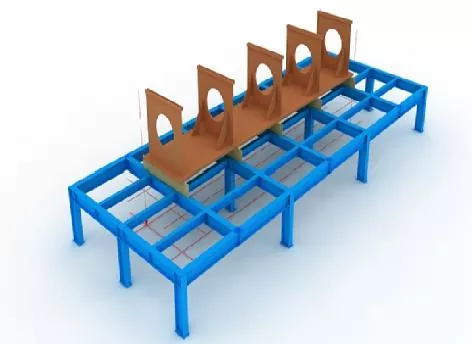
7. korak Sestavljanje diafragme |
Pred montažo diafragm označite pozicionirne črte na spodnji plošči in z brusilnim kolutom odstranite plavajočo rjo na obeh straneh linij. |
|
|
Ko so diafragme postavljene, jih pritrdite z varjenjem. |
||
|
8. korak Spletna montaža |
Ko je mreža sestavljena in kvalificirana, jo z dvigalko tesno pritrdite ob diafragmo, nato pa jo pritrdite z varjenjem.
|
|
|
Korak 9 Sestavljanje zgornje plošče |
Dokončajte natančno pozicioniranje zgornje plošče z nagibom, nato pritrdite z varjenjem. |
|
|
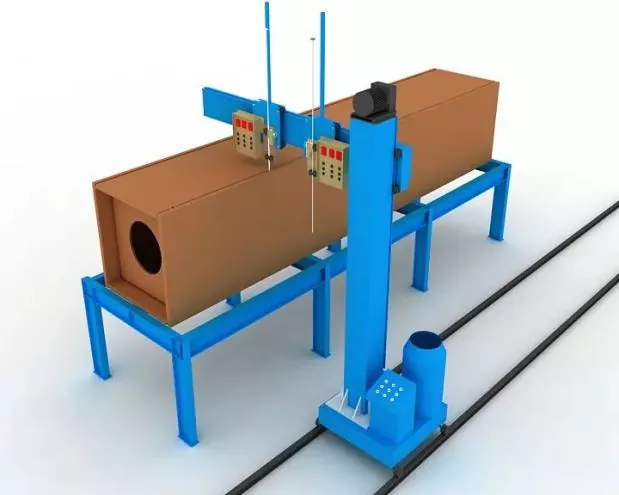
10. korak Membransko elektroslačno varjenje |
Za diafragme je sprejeto enostransko varjenje z elektro žlindro. |
|
|
Med varjenjem je treba na zgornje in spodnje odprtine lukenj za varjenje z žlindro namestiti bakrene tulke za vžig in gašenje obloka. |
||
|
Varilni tok in napetost morata biti strogo nadzorovana med celotnim varilnim postopkom, pozornost pa je treba posvetiti opazovanju spremembe barve območja varjenja z elektro žlindro na traku. |
||
|
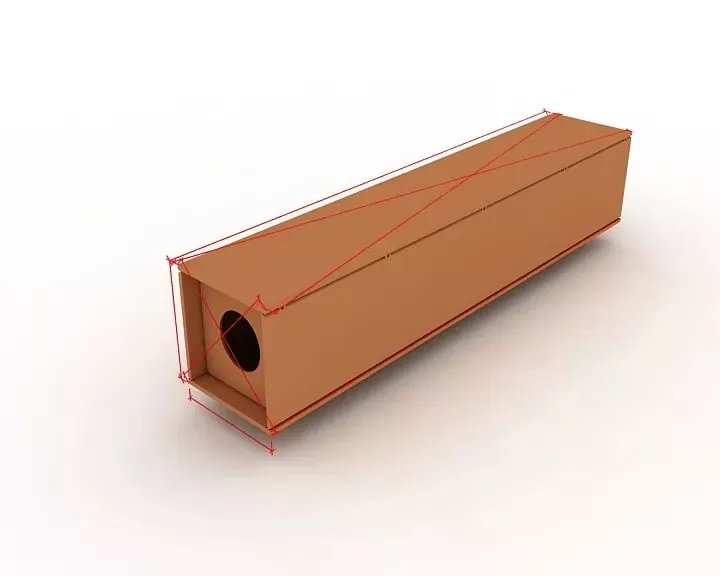
11. korak Splošni pregled |
Med inšpekcijskim pregledom se osredotočite na preverjanje, ali dolžina komponente, diagonalne mere in mere končnega odseka ustrezajo konstrukcijskim in specifikacijskim zahtevam, ter popravite vse dele, ki niso tolerančni. |
|
|
12. korak Končno rezkanje |
Končno površino rezkajte po montaži in varjenju. |
|
|
Zagotovite ravnost elementov in vzporednost med čelno stranjo in rezkarjem. |
||
|
13. korak Peskanje in odstranjevanje rje |
Popolna odstranitev rje s peskanjem po potrebi po varjenju, nato prenesite na konstrukcijo premaza. |
|
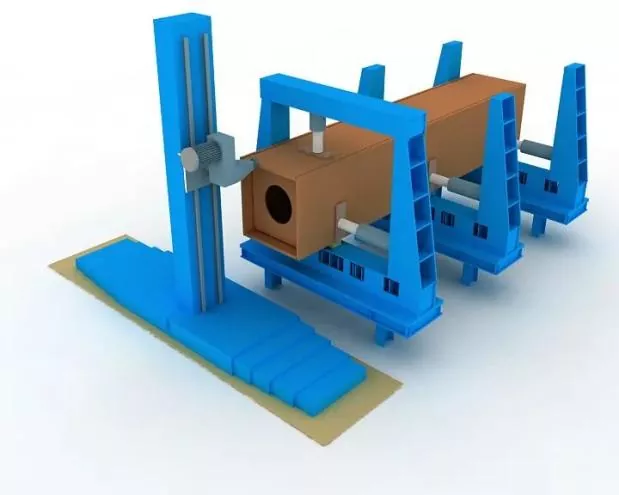
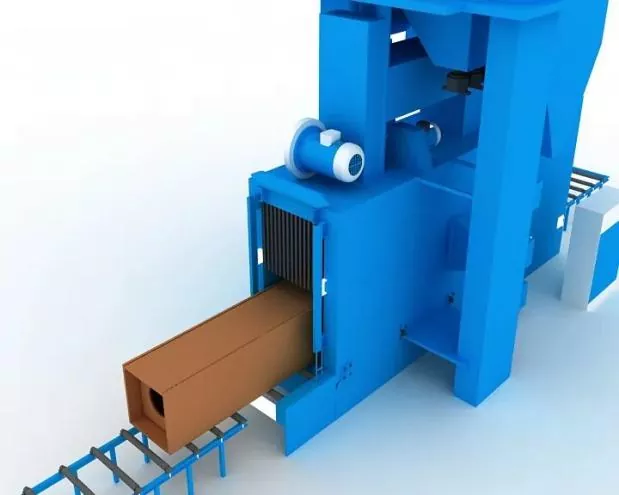
Ⅲ. Specifikacije za sestavljanje, pozicioniranje in varjenje
|
Natančnost montaže |
Med montažo: ● Sprejeti je treba ustrezne omejitve za nadzor varilne deformacije. ● Dodatki za krčenje pri varjenju in razumna povratna deformacija morajo biti rezervirani za nadzor dimenzij komponent in zagotavljanje pravilne oblike. |
|
Dovoljena odstopanja pri izdelavi in montaži zvarjenih povezav ter dimenzijske tolerance strukturnih komponent morajo biti v skladu z zahtevami Kodeksa za sprejemljivost kakovosti gradnje jeklenih konstrukcij (GB 50205). |
|
|
Montažno pozicioniranje varjenje |
Izvaja se s polavtomatskim plinsko obločnim varjenjem s polno žico (GMAW). |
|
Varilec |
Varilci, ki se ukvarjajo z varjenjem na montažnih nastavkih, morajo imeti ustrezne certifikate o usposobljenosti, določene v Tehnični specifikaciji za varjenje gradbenih jeklenih konstrukcij (JGJ81). |
|
Položaj zvarov |
Položaj spenjalnih zvarov: spenjalni zvari se izogibajo začetku in koncu formalnih zvarov in ne smejo biti nameščeni na vogale, robove, konce in druga kritična področja, ki so nagnjena k strukturni trdnosti in napakam v izdelavi. |
|
Za T-spoje, zvarjenje: se mora izvajati simetrično na obeh straneh; medtem pa se je treba v največji možni meri izogibati spenjalnemu varjenju znotraj utora. Za varjenje utorov s polnim prebojem: Varjenje z spenjanjem je treba izvesti na utoru za dolbenje nazaj, npr. |
|
|
Položaji sestavljanja in varjenja varilnih podložnih plošč ter naletnih in odtočnih plošč so v skladu z ustreznimi standardi |
|
|
Materiali za varjenje |
Varilni materiali, ki se uporabljajo za montažo in spenjalno varjenje, morajo biti skladni s tistimi za formalno varjenje, tj. sprejeti morajo biti enaki varilni materiali kot pri uradnem varjenju. |
|
Za montažno varjenje med jeklom visoke trdnosti in jeklom nizke trdnosti je treba varilne materiale izbrati glede na razred jekla nizke trdnosti. |
Povezane novice
- Čestitke ob dnevu državnosti podjetja Eihe Steel Structure
- Uspešno prvo dviganje! Azijsko-pacifiški maroški projekt, ki ga izvaja Eihe Steel
- Podaljšanje kvalifikacije odobreno! Eihe vztrajno širi globalni tržni odtis
- Dostava jeklenih konstrukcij EHSS za letališča in postaje
- Osredotočenost na globalni razvoj: Združenje industrije jeklenih konstrukcij Shandong je uspešno izvedlo konferenco o izmenjavi izkušenj o industrijski internacionalizaciji
- EHSS je popolnoma uspešno gostil 8. Shandong Steel Structure High-Quality Development Forum & SSSIA Annual Conference 2026 v Qingdau.
Pusti mi sporočilo